
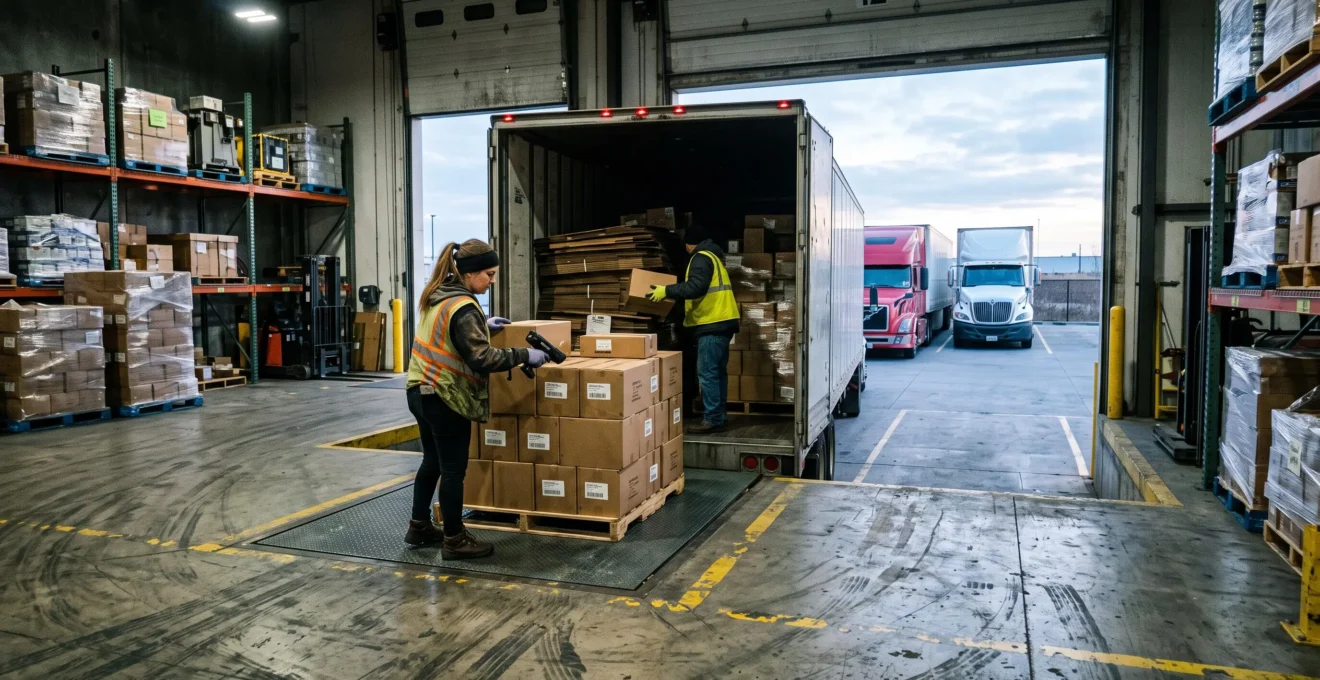
Un camión lleva 45 minutos esperando en el muelle. Hay dos operarios disponibles, pero nadie puede iniciar la recepción porque falta el preaviso, la documentación no coincide con el pedido o todavía no se ha asignado una puerta. Añadir personal no resuelve ninguna de esas restricciones.
Para automatizar entradas y salidas de almacén hay que coordinar tres flujos: camiones, mercancías e información. La solución combina programación de llegadas, avisos anticipados de expedición, identificación mediante códigos de barras y registros conectados al sistema de gestión de almacenes (SGA o WMS). También necesita responsables capaces de resolver las incidencias sin paralizar las operaciones.
Eliminar una espera de 45 minutos es un objetivo operativo que debe comprobarse con mediciones reales, no una consecuencia garantizada de instalar lectores o contratar software. El primer paso consiste en identificar dónde se acumula exactamente la espera. Después puede automatizarse la transición que impide avanzar al siguiente proceso.
Cómo reducir las colas en muelle sin trasladar el problema
- Diagnosticar antes de invertir: distinguir esperas por falta de información, puertas ocupadas, capacidad de descarga o incidencias pendientes.
- Conectar preaviso y escaneo: recibir los datos antes que el camión, identificar la mercancía y actualizar los registros sin duplicar tareas.
- Controlar el flujo completo: resolver excepciones, verificar ubicaciones y probar la capacidad operativa antes de los picos de demanda.
- ¿Por qué tienes colas en muelle aunque tengas 2 operarios libres en recepción?
- ¿Cómo automatizar recepción con preaviso y escaneo para bajar el tiempo de descarga un 20%?
- ¿Qué conviene automatizar primero, entradas o salidas, si tu error principal es ‘picking mal’?
- El error de automatizar sin flujo de incidencias que bloquea pedidos ‘en excepción’ 48 horas
- ¿Cuándo automatizar muelles para no fallar expediciones en semanas pico?
- ¿Cómo medir tiempos por parada en 1 semana para detectar tu cuello de botella real?
- ¿Por qué tu almacén pierde horas por recorridos largos aunque el equipo trabaje duro?
- Cómo implantar códigos de barras sin que el 5% de lecturas fallen en el día 1
¿Por qué tienes colas en muelle aunque tengas 2 operarios libres en recepción?
Puedes tener dos operarios libres y seguir acumulando camiones porque la capacidad de recepción no depende únicamente de las personas disponibles. Si faltan documentos, las puertas están ocupadas o las llegadas no están coordinadas, el trabajo no puede comenzar. La prioridad es identificar qué recurso o información impide continuar, no contratar automáticamente más personal.
En un almacén conviven dos tipos de restricciones. El cuello de botella de recursos aparece cuando faltan puertas, equipos de manutención o capacidad efectiva de trabajo. El cuello de botella de información surge cuando la mercancía está físicamente disponible, pero el sistema todavía no permite identificarla, verificarla o darle entrada.
La diferencia determina la inversión. Si los operarios esperan porque nadie ha comunicado qué contiene el camión, un tercer trabajador quedará igualmente bloqueado. Si todos los documentos están preparados pero las carretillas no alcanzan para descargar, digitalizar formularios tampoco eliminará esa limitación.
La coordinación de llegadas introduce otra dificultad: la capacidad media de un almacén no equivale a su capacidad real en cada franja. Aunque las puertas puedan atender el volumen diario, varias llegadas simultáneas generan esperas mientras otras horas permanecen infrautilizadas.
Una publicación académica sobre programación de camiones en instalaciones cross-dock, recogida por la University of Memphis, estudió la asignación de puertas considerando la variabilidad de los tiempos de llegada. Sus experimentos numéricos encontraron mejores programaciones que aquellas que no incorporaban esa variabilidad. El resultado respalda la importancia de planificar, aunque no demuestra una reducción universal de las esperas.
Para dimensionar el problema, calcula por separado el coste de inmovilización del vehículo, las posibles penalizaciones contractuales, el tiempo de personal improductivo y el efecto sobre la disponibilidad de mercancía. No todos esos costes aparecen en todas las operaciones: evita sumarlos dos veces si representan el mismo tiempo o recurso.
Ejemplo hipotético: una recepción con dos operarios disponibles
Un camión llega con una cita asignada, pero el pedido no está identificado en el sistema. Dos operarios y una carretilla están disponibles. La descarga se retrasa porque el responsable debe localizar el documento y confirmar las referencias.
En este escenario, automatizar el intercambio de información previo a la llegada puede eliminar una parte de la espera administrativa. La duración efectiva del ahorro debe medirse; no puede deducirse del número de operarios disponibles.
Contratar más personal sin corregir el origen de la restricción puede desplazar el atasco desde la recepción hasta la ubicación de mercancía o la expedición. Conviene comprobar también que el almacén puede absorber el material una vez descargado.
Cuando el retraso nace en los datos, el siguiente avance no consiste en acelerar físicamente la descarga, sino en preparar la recepción antes de que el vehículo llegue.
¿Cómo automatizar recepción con preaviso y escaneo para bajar el tiempo de descarga un 20%?
Para automatizar la recepción, recibe un preaviso de expedición antes de la llegada, vincúlalo al pedido y prepara la asignación del muelle. Durante la descarga, escanea las unidades identificadas y registra las cantidades confirmadas en el SGA. Reducir un 20% el tiempo es una hipótesis de mejora que debe comprobarse mediante un piloto.
El circuito empieza con el ASN (Advanced Shipping Notice), también llamado aviso anticipado de expedición. Debe incluir los identificadores necesarios para relacionar la entrega con el pedido y las unidades esperadas. Su contenido concreto depende del intercambio acordado con el proveedor.
Las directrices de GS1 sobre etiquetado y recepción de unidades logísticas recomiendan que el destinatario haya recibido y procesado el ASN antes de la llegada. También describen cómo el escaneo del SSCC, identificador de una unidad logística, permite contrastarla con el aviso y actualizar las cantidades recibidas y las existencias, según las verificaciones acordadas.
Una recepción automatizada puede organizarse en esta secuencia:
- Antes de la llegada: validar el pedido, procesar el ASN y preparar la cita y el muelle correspondiente.
- Al llegar el camión: identificar el vehículo y asociar la entrega prevista a una operación de recepción.
- Durante la descarga: escanear las unidades logísticas o artículos según el nivel de identificación definido.
- Al verificar: registrar conformidades, diferencias, daños y unidades que requieran comprobación adicional.
- Al finalizar: confirmar las cantidades aceptadas y generar las tareas de ubicación que correspondan.
El escaneo no sustituye automáticamente los controles físicos exigidos por el tipo de mercancía o por los acuerdos entre empresas. Tampoco acelera por sí solo la manipulación de cargas voluminosas.
Para comprobar una reducción del 20%, separa el tiempo de descarga física del tiempo administrativo de recepción. Registra ambos antes y después del piloto, con mercancías y volúmenes comparables. Una mejora en el registro puede reducir la permanencia del camión sin disminuir el tiempo necesario para mover los palés.
Prioriza los proveedores frecuentes, los embalajes estandarizados y las referencias de alta rotación. En esos flujos resulta más sencillo repetir el preaviso y validar que la etiqueta coincide con los datos previstos.
El principal riesgo de una implantación parcial es mantener dos circuitos completos. Si numerosas unidades necesitan introducirse manualmente, la operación puede seguir detenida en la mesa de registro.
Define qué condiciones debe cumplir un SKU para incorporarse al circuito: identificación válida, datos maestros completos, correspondencia con el pedido y procedimiento claro ante discrepancias. Los artículos que todavía no las cumplan necesitan una ruta controlada, no registros improvisados.
Una recepción fiable crea registros que después utilizará el equipo de preparación de pedidos. Por eso, decidir qué automatizar primero exige investigar también dónde nacen los errores de expedición.
¿Qué conviene automatizar primero, entradas o salidas, si tu error principal es ‘picking mal’?
Si el problema principal es preparar referencias o cantidades incorrectas, primero debes comprobar dónde se originan esos errores. Automatiza entradas cuando las ubicaciones y existencias ya llegan mal registradas desde recepción. Prioriza salidas cuando el stock es fiable, pero falla la selección o verificación durante el picking. La decisión depende de la trazabilidad del error.
Un pedido puede salir incorrectamente por una lectura equivocada durante la preparación. Sin embargo, también puede haberse preparado conforme a la ubicación indicada por el sistema y resultar erróneo porque el producto se almacenó inicialmente en otra posición.
La prueba más útil consiste en reconstruir el recorrido de una referencia desde la reclamación hasta su recepción original. Revisa el pedido expedido, la ubicación utilizada, los movimientos internos, la confirmación de entrada y la identificación de la unidad recibida.
Si los registros originales son incorrectos, incorporar una validación adicional en expediciones puede detectar parte de los errores, pero el inventario seguirá contaminado. Si la entrada fue correcta y el operario seleccionó otra referencia, una confirmación de picking mediante escaneo puede actuar directamente sobre el fallo.
Para priorizar ambas alternativas, utiliza tres criterios: frecuencia del error, coste de corregirlo y posibilidad de que llegue al cliente.
| Criterio | Priorizar entradas | Priorizar salidas |
|---|---|---|
| Origen más frecuente | Recepciones incorrectas o ubicaciones iniciales equivocadas. | Selección, cantidad o confirmación incorrecta durante el picking. |
| Coste de corrección | Recuentos, búsquedas internas y movimientos de regularización. | Repreparación, devoluciones y reexpedición. |
| Exposición ante el cliente | Errores latentes que pueden afectar a varios pedidos posteriores. | Errores detectados en el control final o comunicados por el destinatario. |
Una entrada bien identificada facilita el seguimiento posterior de las unidades, pero no garantiza que el picking sea correcto. Para obtener mejoras sostenidas, los controles de recepción y expedición deben compartir datos coherentes.
Existe además un caso en el que ninguna de las dos automatizaciones resolverá el problema: ubicaciones mal etiquetadas o mal configuradas. Si el código físico de una estantería no coincide con su identificador en el SGA, un lector puede confirmar repetidamente una información equivocada.
En ese caso, audita primero el maestro de ubicaciones, la señalización física y los movimientos registrados. Después introduce el control automatizado sobre una estructura de datos validada.
Una vez definidos los controles, todavía queda una cuestión crítica: qué sucede cuando el escaneo detecta precisamente una diferencia que impide continuar.
El error de automatizar sin flujo de incidencias que bloquea pedidos ‘en excepción’ 48 horas
La automatización puede convertir una discrepancia pequeña en un bloqueo prolongado si no existe un circuito de resolución. El lector detecta que una referencia no coincide con el preaviso, el sistema genera una excepción y nadie dispone de autoridad para corregirla. El pedido permanece pendiente aunque la mercancía ya esté descargada.
Las 48 horas del título ilustran un escenario posible de bloqueo, no un plazo habitual demostrado ni una regla del sector. La duración depende de la organización, del tipo de mercancía y de quién puede autorizar la resolución.
Un flujo automatizado necesita definir antes de la implantación cuatro elementos: motivo de la excepción, responsable, plazo objetivo y escalado.
Conviene separar al menos las siguientes incidencias:
- Faltante: se recibe menos cantidad que la comunicada.
- Excedente: llegan unidades adicionales respecto al pedido o al preaviso.
- Referencia no prevista: la mercancía no coincide con los datos anunciados.
- Lectura imposible: la etiqueta está deteriorada, falta el identificador o existe un problema técnico.
Cada categoría requiere una acción autorizada. Un operador puede registrar una etiqueta ilegible, pero quizá no pueda aceptar una mercancía no solicitada. Esa decisión corresponde al responsable definido por la empresa, según sus acuerdos y controles internos.
Caso práctico hipotético: una referencia inesperada
Durante una recepción, el escaneo identifica una unidad logística que no figura en el ASN. El sistema registra la discrepancia y asigna una incidencia al responsable de recepción.
La mercancía se mantiene identificada y separada según el procedimiento interno mientras se comprueba el pedido y se solicita la aclaración correspondiente. El resto de unidades conformes puede continuar únicamente si el proceso y las reglas de control permiten su tratamiento independiente.
La incidencia se cierra cuando queda documentada la decisión autorizada, sin recurrir a una corrección informal del inventario.
El indicador más revelador es la proporción de recepciones con excepciones y su antigüedad. Registra cuántas aparecen, cuáles siguen abiertas y cuánto tarda cada categoría en resolverse. Un aumento después de digitalizar puede señalar problemas de etiquetado, preavisos incompletos o reglas excesivamente restrictivas.
También deben identificarse las excepciones silenciosas: mercancías que avanzan gracias a anotaciones provisionales, sin que el registro principal quede corregido. Esas diferencias pueden reaparecer posteriormente como faltantes de inventario o errores de expedición.
Una automatización útil no consiste en bloquear toda operación que se aparta de lo previsto. Consiste en detectar la diferencia, conservar la trazabilidad y dirigirla hacia una resolución controlada.
Este circuito debe estar probado antes de aumentar el volumen. Durante una campaña comercial, una excepción poco frecuente puede convertirse en un atasco relevante si se multiplica el número de recepciones.
¿Cuándo automatizar muelles para no fallar expediciones en semanas pico?
Automatiza los muelles cuando dispongas de tiempo para configurar, probar y estabilizar el proceso antes de la campaña más exigente. No estrenes un sistema completo durante Black Friday, Navidad o una promoción importante. Si el pico es inminente, puede resultar más seguro reforzar temporalmente el procedimiento existente y aplazar el despliegue.
El calendario debe construirse hacia atrás desde la fecha en que el almacén necesita operar a máxima capacidad. Reserva etapas diferenciadas para preparar los datos, configurar los intercambios, probar la identificación, formar al personal y realizar una marcha en blanco.
No existe una antelación universal válida para cualquier almacén. La duración depende de integraciones, número de proveedores, complejidad del inventario y disponibilidad de personal para realizar pruebas sin interrumpir la actividad.
También hay que distinguir dos escenarios de demanda:
- Pico previsible: campañas comerciales, promociones anunciadas o concentraciones estacionales. Permiten programar capacidad, negociar franjas de llegada y ensayar volúmenes.
- Pico imprevisible: pedidos urgentes, cambios repentinos de demanda o reposiciones excepcionales. Requieren reglas de prioridad, capacidad de respuesta y procedimientos de contingencia.
Antes del lanzamiento, ejecuta una prueba de carga que reproduzca el perfil operativo esperado para la semana pico. Incluye entradas, salidas, cambios de puerta, ausencia de preaviso, lecturas fallidas y pedidos que necesiten intervención.
No basta con comprobar cuántas unidades procesa el escáner. Observa dónde termina cada operación: ubicación, preparación, consolidación o carga. Acelerar la descarga puede saturar la zona de almacenamiento temporal si los movimientos posteriores no absorben el volumen.
Define además qué circunstancias obligan a suspender el despliegue: incidencias sin responsable, diferencias de inventario no conciliadas, equipos incompatibles o procedimientos de recuperación no probados.
Mantener un proceso manual reforzado durante un pico puede ser una decisión operativa razonable si evita que el equipo tenga que alternar entre dos sistemas incompletos. Lo importante es que ese procedimiento temporal conserve los controles esenciales y la trazabilidad.
La planificación será más fiable si parte de datos reales. Medir una semana completa permite localizar las esperas y definir qué capacidad necesita realmente la nueva operación.
¿Cómo medir tiempos por parada en 1 semana para detectar tu cuello de botella real?
Durante una semana, registra la hora de llegada de cada camión y los momentos en que empieza y termina el registro, la espera, la descarga, la verificación y la liberación. Separa tiempo de trabajo y tiempo detenido, anotando la causa de cada espera. Con esos datos podrás identificar la etapa que concentra el retraso.
No hace falta implantar primero un sistema de analítica complejo. Una hoja compartida, un terminal existente o una aplicación sencilla pueden servir si todas las personas utilizan las mismas definiciones.
El ciclo debe registrar al menos estos hitos:
- Llegada del camión al recinto.
- Inicio y fin del registro de acceso.
- Asignación del muelle e inicio efectivo de la operación.
- Inicio y fin de la descarga.
- Finalización de la verificación de mercancías.
- Liberación del camión.
La clave es identificar los intervalos entre hitos. Si el registro termina, pero el camión no puede acceder a la puerta, ese tiempo es espera de muelle, no descarga. Si la mercancía ya está descargada y falta validarla, la restricción está en la verificación o en sus datos.
Para cada espera, anota una causa concreta: documentación pendiente, puerta ocupada, recurso no disponible, diferencia de mercancía o autorización sin resolver. Permite marcar una causa desconocida cuando no exista evidencia suficiente.
Al terminar la semana, compara las duraciones por franja horaria, proveedor, tipo de mercancía y operación. La media puede ocultar concentraciones importantes: conviene examinar también las esperas más largas y las causas que se repiten.
Calcula el tiempo de permanencia como diferencia entre liberación y llegada. Descompón después ese intervalo en actividades y esperas sin contar dos veces procesos simultáneos. El resultado permitirá distinguir entre una descarga lenta y un camión detenido antes de que empiece el trabajo.
Diagnóstico operativo de muelles en cinco acciones
- Delimita el ciclo: entrega un esquema con los seis hitos y una definición común para cada uno.
- Registra las operaciones: completa una hoja de una semana con identificador de camión, fechas y horas de cada hito.
- Clasifica las esperas: genera un registro de incidencias que asocie cada retraso con una causa documentada.
- Calcula los resultados: prepara una tabla con permanencia total, tiempo de trabajo, tiempo de espera y principales motivos de demora.
- Selecciona una mejora: redacta una ficha de intervención con el cuello de botella elegido, el cambio propuesto y el indicador que volverás a medir.
Ten en cuenta el efecto de observación: las personas pueden cambiar temporalmente su comportamiento al saber que se están registrando tiempos. Explica que el objetivo es mejorar el proceso y repite la medición cuando las condiciones no sean representativas.
Una semana proporciona un diagnóstico inicial, no necesariamente una imagen completa de la estacionalidad. Contrasta los resultados con periodos de actividad diferentes antes de dimensionar una inversión importante.
Una vez reducido el tiempo muerto del muelle, revisa también lo que ocurre dentro del almacén. Las distancias recorridas pueden consumir parte de la capacidad recuperada.
¿Por qué tu almacén pierde horas por recorridos largos aunque el equipo trabaje duro?
Tu almacén puede perder horas porque los productos de mayor movimiento están demasiado lejos de las zonas donde se utilizan. Si las ubicaciones no responden a la frecuencia de preparación, los operarios recorren distancias innecesarias aunque trabajen con intensidad. La solución consiste en analizar los movimientos y reorganizar el recorrido, no simplemente exigir más productividad.
Un layout diseñado cuando el catálogo era diferente puede dejar referencias de alta rotación en pasillos alejados. Los productos cambian, pero las ubicaciones permanecen iguales. El resultado es un incremento gradual del desplazamiento por pedido.
Para identificarlo, aplica una clasificación ABC basada en la frecuencia de movimientos. Agrupa las referencias según su actividad real y analiza cuáles conviene acercar a las zonas de preparación o expedición, considerando tamaño, peso, seguridad y compatibilidad de almacenamiento.
La ubicación óptima no siempre es la más próxima al muelle. Los productos pesados, los que se preparan conjuntamente y los que requieren medios especiales pueden necesitar una distribución diferente.
24%
Reducción estimada de distancia recorrida en una zona de picking de un centro de distribución de Newell Brands, mediante un modelo de ubicación que consideraba peso, frecuencia de preparación individual y preparación conjunta. Es un resultado específico del caso estudiado, no una previsión general de productividad.
Investigación del MIT sobre optimización de ubicaciones para picking, publicada en mayo de 2025.
Para auditar el layout actual, selecciona las referencias con más movimientos y observa sus trayectos desde la zona de almacenamiento hasta el punto de preparación o expedición. Compara el tiempo dedicado a desplazamientos con el empleado en localizar, recoger y confirmar cada unidad.
Relaciona este análisis con la recepción. Si una descarga se registra sin asignar correctamente su destino, los palés pueden terminar en ubicaciones provisionales y generar movimientos adicionales antes de quedar disponibles para preparar pedidos.
La automatización de entradas puede ayudar a dirigir la mercancía hacia una ubicación previamente definida. Sin embargo, necesita reglas de almacenaje coherentes; un SGA que recomienda posiciones poco eficientes también puede automatizar recorridos innecesarios.
Mide el tiempo de desplazamiento por línea preparada o, si dispones de datos fiables, la distancia recorrida por operación. Estos indicadores permiten descubrir pérdidas de productividad que el total de pedidos por jornada puede ocultar.
Para que las ubicaciones y los movimientos queden registrados correctamente, el siguiente elemento es la identificación fiable de mercancías, unidades logísticas y posiciones físicas.
Claves antes de desplegar códigos de barras
- Decide qué identificas: artículo, unidad logística o ubicación. Cada nivel responde a una necesidad operativa distinta.
- Valida los datos maestros y las condiciones físicas de lectura antes de extender las etiquetas a todo el almacén.
- Prepara un procedimiento para unidades sin código y lecturas fallidas, de forma que la trazabilidad no dependa de anotaciones provisionales.
Cómo implantar códigos de barras sin que el 5% de lecturas fallen en el día 1
Un código de barras solo automatiza el registro si el símbolo puede leerse correctamente y corresponde a un identificador válido en el sistema. Un despliegue apresurado puede provocar lecturas fallidas, introducciones manuales y nuevas esperas en muelle.
El 5% del título representa un escenario de riesgo que conviene prevenir y medir. No existe en las fuentes aportadas una tasa universal de fallo del primer día. Por tanto, el objetivo debe establecerse a partir de pruebas con las etiquetas, lectores y condiciones reales del almacén.
Empieza por decidir qué identificador necesita cada operación. Una referencia comercial puede identificarse mediante un código de producto, mientras que una unidad logística requiere identificar el conjunto transportado. En los sistemas GS1, el SSCC permite identificar unidades logísticas y vincularlas con información intercambiada previamente.
El estándar de etiquetado debe contemplar la simbología, el tamaño, la posición, la calidad de impresión y las condiciones de lectura. No basta con que el código pueda escanearse sobre una mesa: debe funcionar en la mercancía real, a la distancia y en la orientación habituales.
Las recomendaciones técnicas de GS1 sobre calidad de códigos de barras señalan la importancia del contraste, el tamaño del símbolo, las zonas libres de impresión y su posición. También advierten de los problemas que pueden causar etiquetas deterioradas, arrugadas o mal situadas.
Antes de imprimir grandes cantidades, comprueba las principales causas de fallo:
- Contraste insuficiente: el lector no distingue adecuadamente barras y espacios.
- Dimensiones inadecuadas: el código no respeta las condiciones necesarias para la aplicación prevista.
- Superficie problemática: envoltorios reflectantes, superficies curvas, pliegues o deterioro afectan a la lectura.
- Equipo mal configurado: el lector no reconoce la simbología utilizada o no transmite el dato esperado.
- Datos incorrectos: la lectura funciona, pero el identificador no existe o no corresponde con el maestro del sistema.
Un código técnicamente legible no equivale a una recepción correcta. También deben verificarse las relaciones entre el identificador, el pedido, la unidad física y la ubicación de destino.
Realiza primero un piloto sobre una familia de productos o una zona delimitada. Incluye situaciones que puedan provocar fallos: etiquetas recibidas del proveedor, unidades reembaladas, mercancía deteriorada y operaciones en diferentes posiciones de trabajo.
Durante el piloto, registra el total de intentos y las lecturas fallidas, indicando si cada fallo se resolvió al repetir el escaneo, sustituir la etiqueta o corregir los datos. Define también si contabilizas lecturas fallidas por intento o unidades que no pudieron identificarse: son métricas distintas.
Establece un responsable de etiquetado. Según el flujo, puede ser el proveedor o el equipo de recepción. La regla debe indicar cuándo se imprime la etiqueta, quién comprueba su correspondencia con la mercancía y qué ocurre cuando llega una unidad sin identificación válida.
Para una lectura fallida, utiliza una ruta de contingencia documentada: registrar la incidencia, identificar la unidad mediante un método alternativo autorizado, realizar las comprobaciones necesarias y corregir el registro antes de cerrar la operación. No debe confundirse esta alternativa con aceptar mercancía sin control.
Amplía el despliegue únicamente cuando los resultados del piloto sean estables, los operarios conozcan el procedimiento y las excepciones tengan una resolución verificable. Mantén controles periódicos de calidad del etiquetado, especialmente cuando cambien proveedores, materiales o equipos.
El siguiente paso es seleccionar un flujo de recepción representativo, medir sus tiempos y ejecutar un piloto controlado. Compara después permanencia en muelle, incidencias y exactitud del inventario antes de ampliar la automatización al resto de entradas y salidas.
¿Es necesario cambiar el SGA para automatizar la recepción de mercancías?
No necesariamente. Primero hay que comprobar si el sistema actual admite importar preavisos, leer identificadores, registrar recepciones y gestionar diferencias. Si esas funciones existen o pueden integrarse, puede ser viable automatizar el circuito sin sustituir toda la plataforma. La decisión depende de las capacidades reales del software y de sus integraciones.
¿Se pueden reducir las colas si los proveedores no envían preavisos?
Sí, pueden introducirse mejoras mediante citas de llegada, asignación de puertas y preparación de recursos. Sin embargo, la ausencia de ASN limita la posibilidad de contrastar automáticamente las unidades recibidas con información anticipada. Conviene identificar los proveedores que concentran más movimientos y acordar con ellos un intercambio de datos progresivo.
¿Cómo calcular si merece la pena invertir en automatización de muelles?
Estima primero el coste actual de esperas, tareas administrativas, correcciones de inventario e incidencias. Después compara ese coste con la inversión inicial y los gastos recurrentes de equipos, integración, mantenimiento y formación. Utiliza los ahorros observados en un piloto, no porcentajes genéricos. Separa también los beneficios económicos de las mejoras de trazabilidad o servicio que todavía no puedas monetizar con datos fiables.
¿Qué ocurre si falla la conexión del almacén durante una recepción automatizada?
La operación necesita un procedimiento de contingencia definido antes del despliegue. Dependiendo de las capacidades del sistema, puede utilizarse un registro local temporal o un procedimiento manual controlado. Debe quedar establecido quién autoriza la continuidad, cómo se identifican las unidades y cómo se concilian posteriormente los registros para evitar duplicidades o pérdidas de trazabilidad.
¿Qué indicadores conviene revisar después de automatizar las entradas y salidas?
Controla el tiempo de permanencia de camiones, la espera previa a la asignación de muelle, la duración de descarga, las recepciones con incidencias y el tiempo de resolución de excepciones. Añade la exactitud de los registros, los errores de preparación y el cumplimiento de las expediciones previstas. Compara periodos y operaciones equivalentes para distinguir las mejoras del efecto de cambios en la demanda.