
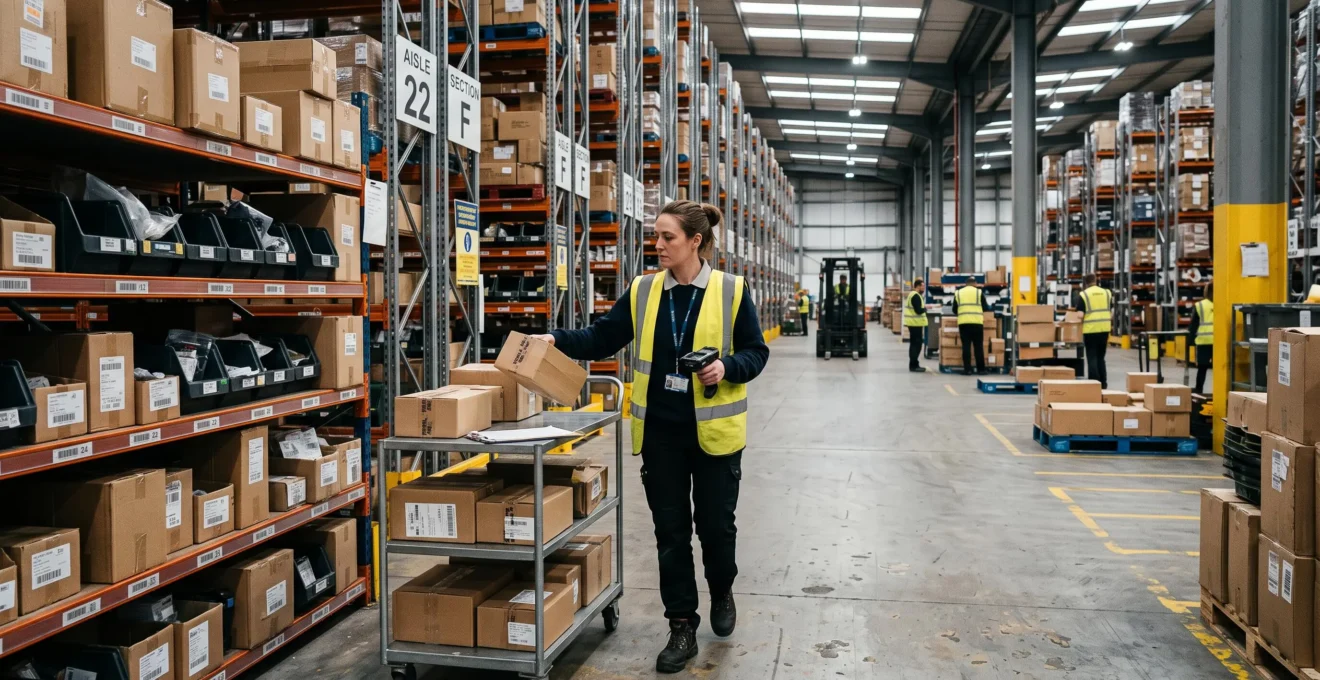
Tu equipo empieza la jornada sin retrasos, pero los pedidos se acumulan antes de la hora de salida. Los preparadores atraviesan los mismos pasillos varias veces, buscan referencias donde no deberían estar y esperan a que otros terminen de utilizar una zona. Contratar otra persona parece la solución inmediata, aunque quizá solo añada más tráfico al almacén.
Preparar pedidos un 30% más rápido sin aumentar plantilla puede plantearse como objetivo de mejora, no como resultado garantizado. El margen real depende de cuánto tiempo se pierde actualmente en desplazamientos, búsquedas, movimientos innecesarios y esperas entre procesos. Un almacén ya optimizado tendrá menos recorrido por eliminar que uno cuyo layout nunca se ha revisado.
La intervención comienza midiendo el flujo, no moviendo estanterías. Después conviene ajustar ubicaciones según la demanda, elegir un método de picking compatible con el volumen, sincronizar embalaje y expedición y revisar cómo entra la mercancía. La tecnología puede facilitar ese trabajo, pero no sustituye un diseño operativo coherente.
Las claves para acelerar la preparación sin contratar
- Mide recorridos, búsquedas y esperas antes de decidir qué ubicaciones modificar.
- Acerca los artículos de mayor rotación a las posiciones favorables y coordina picking, embalaje y expedición.
- Reorganiza por fases, mide el tiempo completo del pedido y utiliza un WMS cuando el proceso esté definido.
- ¿Por qué tu almacén pierde horas por recorridos largos aunque el equipo trabaje duro?
- ¿Cómo aplicar ABC en ubicaciones para recortar recorridos en 2 semanas?
- ¿Qué conviene, picking por zonas o por olas, si preparas entre 300 y 800 líneas al día?
- El error de acelerar el picking y colapsar expedición, generando esperas largas
- ¿Cuándo reubicar stock y cambiar el layout para no sufrir retrasos en semanas pico?
- ¿Por qué te « cabe » la carga en teoría y en la práctica faltan 0,5 m³?
- ¿Cómo automatizar la recepción con preaviso y escaneo para reducir el tiempo de descarga un 20%?
- ¿Qué WMS te conviene si gestionas entre 2.000 y 15.000 referencias y no quieres ‘parar’ 2 semanas?
¿Por qué tu almacén pierde horas por recorridos largos aunque el equipo trabaje duro?
Tu almacén puede perder horas porque los operarios dedican demasiado tiempo a desplazarse, localizar referencias y esperar, aunque manipulen cada producto correctamente. La productividad del picking depende tanto de la distancia entre ubicaciones como de la velocidad individual. Antes de exigir más líneas por hora, conviene identificar dónde desaparece el tiempo de cada recorrido.
Una jornada completa no equivale a una jornada completa de preparación efectiva. El operario puede estar ocupado constantemente mientras una parte importante de su actividad consiste en trasladarse entre estanterías, esquivar obstáculos o comprobar ubicaciones incorrectas.
La revisión científica sobre diseño y control del picking en almacenes, publicada por De Koster, Le-Duc y Roodbergen, recoge que la preparación de pedidos puede representar hasta el 55% de los gastos operativos de un almacén según la literatura examinada. Es una estimación histórica, no una proporción universal actual. La investigación identifica el layout, la asignación de productos, las rutas y la agrupación de pedidos como decisiones relacionadas.
Para localizar las pérdidas sin instalar tecnología adicional, observa la operación durante dos o tres días representativos y separa el tiempo dedicado a:
- Desplazarse entre ubicaciones y regresar a consolidación.
- Buscar referencias, leer etiquetas o comprobar existencias.
- Tomar unidades, verificar cantidades y depositarlas en el carro.
- Esperar por congestión, equipos compartidos o instrucciones pendientes.
Registra el inicio y el final de cada ciclo, utilizando siempre el mismo criterio. Si una orden contiene varias líneas, distingue el tiempo total del recorrido y el tiempo medio por línea para evitar mediciones inconsistentes.
Separa los problemas estructurales de los coyunturales. Si los productos frecuentes están lejos o varias rutas se cruzan constantemente, existe un problema de diseño. Si el retraso aparece por una ausencia puntual, una incidencia de inventario o un pico excepcional, cambiar ubicaciones puede resultar insuficiente.
También importa el indicador utilizado. Medir únicamente pedidos cerrados puede penalizar a quien recibe órdenes con referencias dispersas. Acompaña ese dato con la distancia recorrida, las líneas preparadas, el tiempo por línea y los errores registrados.
Cuando sabes qué parte del ciclo se consume caminando y buscando, puedes decidir qué productos deben cambiar de sitio sin reorganizar todo el almacén a ciegas.
¿Cómo aplicar ABC en ubicaciones para recortar recorridos en 2 semanas?
Para aplicar ABC, clasifica las referencias según su frecuencia real de extracción, reserva las ubicaciones más accesibles para las de mayor demanda y realiza los traslados por tandas verificadas. Dos semanas pueden servir como horizonte para una primera reorganización, pero recortar un 20% de recorridos dependerá del diseño inicial, las rutas y el comportamiento de los pedidos.
El primer paso consiste en extraer del ERP, WMS o historial de órdenes las líneas de picking de los últimos 60 a 90 días, siempre que ese periodo sea representativo. Ordena las referencias por número de extracciones, no exclusivamente por unidades vendidas o valor económico.
Después establece tres grupos operativos: A para las referencias más solicitadas, B para las de frecuencia intermedia y C para las de extracción esporádica. No es obligatorio imponer un reparto fijo de artículos entre clases; importa identificar diferencias reales de demanda.
Los productos A deberían ocupar posiciones que reduzcan el desplazamiento y faciliten una manipulación segura, frecuentemente a una altura cómoda y cerca de las rutas más utilizadas. No obstante, peso, dimensiones, compatibilidad y medios de manutención también condicionan su ubicación.
Un estudio sobre el dimensionamiento de zonas ABC en almacenes manuales, publicado en 2022, muestra mediante simulaciones que los tamaños más eficientes de las zonas varían considerablemente según la configuración del almacén y sus políticas operativas. Por tanto, no basta con reservar arbitrariamente una superficie para cada clase.
El ABC gana utilidad cuando se combina con la afinidad entre productos. Dos referencias de rotación moderada que aparecen juntas en muchos pedidos pueden merecer ubicaciones próximas. Si solo optimizas cada artículo por separado, algunos recorridos seguirán atravesando zonas distantes.
Para ejecutar los cambios sin detener la actividad, utiliza esta secuencia:
- Selecciona un conjunto acotado de referencias de alta rotación.
- Identifica ubicaciones alternativas compatibles con sus características físicas.
- Programa los movimientos fuera de las franjas de mayor carga.
- Confirma cada traslado en el sistema y comprueba físicamente la nueva ubicación.
- Compara los recorridos y tiempos posteriores con el periodo inicial.
Checklist para completar la primera reorganización ABC
- Exporta las extracciones de los últimos 60–90 días y entrega una tabla ordenada por frecuencia de picking.
- Clasifica las referencias y genera un plano con las ubicaciones actuales de los artículos A, B y C.
- Identifica productos que aparecen juntos y prepara una relación de afinidades por pedido.
- Organiza una tanda piloto de traslados y registra una lista firmada de ubicaciones verificadas.
- Mide los mismos recorridos antes y después y prepara un informe con distancia, tiempo y errores.
No confundas terminar los movimientos en dos semanas con haber alcanzado automáticamente el ahorro previsto. Compara periodos equivalentes y revisa el ABC mensual o trimestralmente según cuánto cambien la demanda y el catálogo.
Después de acercar las referencias correctas, el siguiente avance consiste en organizar cómo se reparten los pedidos entre los operarios.
¿Qué conviene, picking por zonas o por olas, si preparas entre 300 y 800 líneas al día?
Entre 300 y 800 líneas diarias, el picking por zonas suele ser interesante cuando varios operarios trabajan simultáneamente y las referencias están distribuidas en áreas estables. El picking por olas puede convenir cuando los pedidos comparten horarios de expedición y es posible agrupar su preparación. La cantidad de líneas, por sí sola, no determina cuál funciona mejor.
En el picking por zonas, cada preparador se responsabiliza de un área delimitada. Un pedido puede pasar por varias zonas antes de consolidarse. Esta distribución limita desplazamientos individuales, aunque añade coordinación y, en ciertos casos, clasificación de artículos.
En el picking por olas, la operación libera conjuntos de pedidos según criterios como transportista, prioridad u hora límite. Esto permite planificar cargas de trabajo, pero exige disciplina en la creación, liberación y cierre de cada ola.
La siguiente comparación sirve como orientación operativa, no como una regla universal validada para todos los centros de ese volumen.
| Criterio | Picking por zonas | Picking por olas |
|---|---|---|
| Volumen diario | Útil con trabajo simultáneo repartido entre áreas | Útil cuando existe demanda agrupable por ventanas |
| Número de operarios | Requiere suficiente cobertura de las zonas activas | Permite distribuir recursos entre olas planificadas |
| Tamaño del pedido | Conviene si las órdenes atraviesan distintas áreas | Puede agrupar pedidos pequeños con características comunes |
| Diversidad de referencias | Favorece especialización en áreas definidas | Depende de la compatibilidad de las rutas agrupadas |
| Riesgo principal | Desigualdad de carga entre zonas y consolidación lenta | Espera hasta liberar la siguiente ola y saturación puntual |
Una zona muy solicitada puede frenar pedidos que ya están preparados en todas las demás. En el sistema por olas ocurre otro problema: una liberación demasiado grande concentra pedidos terminados en embalaje o expedición.
También existe un modelo híbrido. Puedes trabajar por zonas y liberar olas dentro de cada una, o preparar lotes de pedidos compatibles antes de clasificarlos. La conveniencia depende del coste adicional de consolidación y del ahorro efectivo de recorrido.
Observa tres síntomas: pedidos detenidos repetidamente en una misma zona, operarios esperando la siguiente liberación o desplazamientos extensos para recoger una única referencia. Son señales que permiten investigar el método sin atribuir automáticamente el problema al rendimiento individual.
Elegir un método que acelere la extracción solo tiene sentido si las etapas posteriores pueden absorber esa producción.
El error de acelerar el picking y colapsar expedición, generando esperas largas
Un almacén puede preparar pedidos más deprisa sin enviarlos antes. Sucede cuando la capacidad de embalaje, consolidación o carga es inferior al ritmo al que termina el picking. La cola se desplaza hacia expedición y el tiempo total del pedido sigue limitado por la etapa más lenta.
Imagina un escenario puramente hipotético: los preparadores completan 100 pedidos por hora y el embalaje solo procesa 80. Si ambos mantienen ese ritmo, los pedidos pendientes aumentan aunque los operarios de picking superen sus objetivos. Acelerar todavía más la extracción agravaría la acumulación.
Por eso conviene medir cada pedido desde su liberación hasta que queda listo para salir, separando cuatro etapas: preparación, consolidación, embalaje y carga. Registra tanto el tiempo de trabajo efectivo como el tiempo de espera entre etapas.
La investigación sobre la distribución de las áreas de picking y packing, publicada en 2021, estudió la coordinación de ambas actividades mediante un modelo matemático. En el caso industrial analizado, con siete clientes y quince productos, los autores comunicaron una reducción de los costes operativos del 15%. Ese resultado corresponde a un caso concreto y no representa una mejora universal del tiempo de preparación.
En la práctica, el atasco puede producirse por factores distintos a la cantidad de personal: órdenes sin documentación completa, transportistas que llegan en ventanas concentradas, muelles compartidos o mercancías que esperan clasificación antes de embalarse.
Una intervención razonable consiste en escalonar la liberación de pedidos, preparar la documentación con antelación, delimitar áreas de consolidación y ajustar el orden de picking a las salidas previstas.
Si detectas esperas de 45 minutos, comprueba primero si se repiten en determinadas franjas y qué evento las desencadena. No significa necesariamente que falte un puesto de embalaje: podría existir un problema de secuenciación o de información.
El indicador decisivo es el tiempo completo de ciclo del pedido. Una mejora aislada en picking no debe contabilizarse como ganancia global cuando el pedido permanece esperando en la zona de salida.
Con las capacidades coordinadas, el siguiente riesgo importante aparece cuando cambian bruscamente los volúmenes durante una campaña.
¿Cuándo reubicar stock y cambiar el layout para no sufrir retrasos en semanas pico?
La reorganización estructural del layout conviene realizarla fuera de los periodos de máxima actividad y mediante cambios progresivos. Antes de una semana pico, es preferible limitar los movimientos a las referencias de campaña que realmente lo necesitan. Preparar esas ubicaciones entre dos y cuatro semanas antes puede ser un calendario operativo útil, siempre que el histórico y los recursos lo permitan.
Hay que distinguir dos intervenciones. La primera corrige problemas permanentes, como rutas demasiado largas o posiciones mal asignadas. La segunda adapta temporalmente el almacén para una promoción, una temporada o una concentración excepcional de pedidos.
Para anticipar una campaña, consulta los pedidos del periodo equivalente del año anterior, incorpora las variaciones conocidas del catálogo y detecta las referencias cuya frecuencia de extracción puede aumentar. Es importante revisar también el volumen físico y las necesidades de reposición, no solo las unidades previstas.
Reubicar una selección de esos productos cerca de las rutas habituales puede ayudar a absorber la demanda. Sin embargo, cada traslado tiene un coste: horas de movimiento, modificación del inventario, comprobaciones y posibilidad de errores durante el cambio.
Una decisión útil consiste en comparar el esfuerzo de reubicación con los desplazamientos que se espera evitar. Si un artículo solo se recogerá unas pocas veces durante la campaña, quizá no compense moverlo.
Antes del pico, simula la carga con datos históricos o con un escenario explícitamente proyectado. Distribuye los pedidos por horas y comprueba la capacidad de picking, reposición, embalaje y expedición. La simulación no predice exactamente la demanda, pero puede descubrir incompatibilidades de capacidad.
Evita introducir un layout completamente nuevo mientras el equipo trabaja al máximo. En esas condiciones, los operarios deben aprender rutas distintas, localizar referencias trasladadas y atender más pedidos al mismo tiempo.
Una preparación adecuada también exige comprobar que las zonas escogidas disponen de espacio útil, porque la capacidad aparente puede ocultar una saturación real.
¿Por qué te « cabe » la carga en teoría y en la práctica faltan 0,5 m³?
La carga puede caber según el volumen geométrico calculado y, aun así, no encontrar una ubicación operativa disponible. El volumen útil depende de la forma de los productos, la capacidad efectiva de las estanterías, las holguras de manipulación, las restricciones de seguridad y la distribución de huecos libres. Medio metro cúbico aparentemente disponible no siempre puede aprovecharse.
Calcular el volumen total de una nave multiplicando superficie por altura no equivale a conocer su capacidad de almacenamiento. Los pasillos, las zonas de circulación, los accesos, las áreas de trabajo y los espacios que deben permanecer despejados no están disponibles para alojar mercancía.
Incluso dentro de una estantería pueden quedar huecos inutilizables. Una caja demasiado alta no cabe en una ubicación con capacidad volumétrica suficiente sobre el papel, y varios espacios pequeños separados no pueden alojar automáticamente una unidad de mayor tamaño.
También existen ocupaciones que pasan inadvertidas en la planificación: devoluciones pendientes, stock obsoleto, productos recibidos sin ubicación definitiva y material de embalaje depositado en zonas operativas.
Para auditar el espacio, compara tres elementos:
- Capacidad física: ubicaciones existentes y dimensiones realmente utilizables.
- Ocupación observada: ubicaciones llenas, parcialmente ocupadas, bloqueadas y vacías.
- Ocupación registrada: cantidades, ubicaciones y disponibilidad mostradas por el sistema.
La diferencia entre el inventario físico y el registro administrativo permite identificar huecos mal representados, materiales desplazados o ubicaciones temporalmente inutilizables. La comprobación debe respetar siempre las capacidades y condiciones de almacenamiento de cada instalación.
El problema de capacidad afecta directamente a la velocidad: cuando las ubicaciones prioritarias se saturan, los artículos de mayor rotación pueden terminar en espacios alejados. Esto obliga a realizar más desplazamientos y reposiciones y deteriora el ABC previamente diseñado.
Una vez liberado y asignado correctamente el espacio, importa que la mercancía entrante se identifique y ubique con rapidez para que esté disponible cuando el equipo la necesite.
¿Cómo automatizar la recepción con preaviso y escaneo para reducir el tiempo de descarga un 20%?
La recepción puede agilizarse cuando el proveedor comunica previamente qué mercancía llegará y el equipo identifica las unidades mediante escaneo al recibirlas. El beneficio procede principalmente de reducir comprobaciones repetidas, búsquedas y decisiones improvisadas. Una reducción del 20% puede utilizarse como objetivo de evaluación, pero no está garantizada por introducir preavisos y lectores de códigos.
El aviso anticipado de expedición, conocido como ASN, permite disponer de información sobre la mercancía antes de que llegue al muelle. Cuando esa información es fiable y está integrada, el receptor puede preparar recursos, identificar unidades y organizar las excepciones.
Las directrices de GS1 sobre identificación y recepción de unidades logísticas indican que el ASN debe procesarse antes de la llegada y describen la identificación mediante SSCC. Este código permite contrastar una unidad logística con la información anticipada, siempre que los sistemas y datos estén correctamente integrados.
Una implantación gradual puede comenzar con los proveedores de mayor volumen. El proceso operativo sería:
- Acordar qué información debe contener cada preaviso.
- Recibir y validar los datos antes de la llegada del vehículo.
- Escanear las unidades identificadas durante la recepción.
- Contrastar las lecturas con el ASN y registrar diferencias.
- Confirmar las cantidades aceptadas y asignar su ubicación.
El escaneo no elimina las comprobaciones físicas necesarias. Mercancías dañadas, unidades mixtas o discrepancias de contenido pueden requerir inspecciones adicionales.
Además, un ASN incorrecto no se vuelve fiable por digitalizarse. Si el proveedor comunica cantidades equivocadas o utiliza identificadores inconsistentes, el sistema puede registrar errores con mayor rapidez. Por eso la calidad del preaviso debe evaluarse junto con el rendimiento de la recepción.
Para comprobar el ahorro, mide por separado el tiempo de descarga física, verificación, registro y disponibilidad para picking. Si solo disminuye el registro administrativo, no atribuyas automáticamente el mismo porcentaje al tiempo total de descarga.
La recepción mejora la preparación cuando el inventario aceptado se ubica y actualiza a tiempo. La disponibilidad el mismo día puede ser un objetivo operativo, condicionado por la capacidad de reposición, los controles pendientes y el flujo de información.
Con los recorridos, el espacio y las entradas mejor organizados, tiene sentido evaluar si un sistema de gestión de almacenes puede mantener ese control a mayor escala.
Qué conviene tener resuelto antes de elegir un WMS
- Define el mapa de ubicaciones y las reglas de preparación antes de pedir una demostración comercial.
- Comprueba la capacidad de migrar datos y operar por fases, incluyendo situaciones de fallo o desconexión.
- Evalúa el sistema por su capacidad de mantener inventario fiable y flujo coordinado, no por la cantidad de funcionalidades anunciadas.
¿Qué WMS te conviene si gestionas entre 2.000 y 15.000 referencias y no quieres ‘parar’ 2 semanas?
Para un almacén de entre 2.000 y 15.000 referencias conviene buscar un WMS que gestione ubicaciones, trazabilidad, reposiciones y métodos de picking adaptados a la operación. La prioridad no es adquirir el sistema más complejo, sino asegurar una migración controlada. Un despliegue progresivo puede reducir interrupciones, aunque ningún proveedor debería prometer continuidad absoluta sin evaluar la instalación.
El número de referencias orienta la selección, pero no determina por sí solo la complejidad logística. También importan las líneas diarias, los pedidos simultáneos, los lotes, las fechas de caducidad cuando correspondan, las devoluciones, los canales de venta y las integraciones existentes.
Para este rango de catálogo, las funciones que merecen prioridad son:
- Registro y consulta de ubicaciones físicas con control de movimientos.
- Inventario trazable y procedimientos de recuento.
- Recepción, ubicación y reposición de mercancías.
- Preparación por zonas, olas o lotes cuando el proceso lo requiera.
- Integración de artículos, pedidos y movimientos con el ERP u otros sistemas.
- Gestión de incidencias y procedimientos operativos ante errores de lectura o falta de conexión.
La funcionalidad más avanzada no siempre aporta valor inmediato. Un módulo complejo de optimización será poco útil si los códigos de artículo están duplicados o las ubicaciones físicas no coinciden con los registros.
Para limitar el riesgo de paralización, comienza por depurar los datos maestros y levantar el mapa real del almacén. Después acuerda con el proveedor una zona piloto, criterios de aceptación y un calendario de migración por fases.
Durante la transición puede ser necesario mantener registros temporales paralelos, pero deben tener responsables y reglas claras para evitar que dos sistemas modifiquen las mismas existencias sin conciliación. También debe existir un procedimiento documentado de retorno a la operativa anterior cuando sea viable.
Antes de contratar, solicita respuestas demostrables a estas preguntas:
- ¿Cómo se importarán y validarán los artículos, ubicaciones y saldos iniciales?
- ¿Qué ocurre si se pierde la conexión durante una preparación?
- ¿Cómo se corrige una lectura errónea sin perder trazabilidad?
- ¿Qué formación práctica recibirá cada perfil operativo?
- ¿Qué criterios permitirán ampliar el piloto al siguiente sector?
- ¿Quién resolverá incidencias durante la puesta en marcha y qué recuperación está prevista?
Un WMS no corrige por sí solo un layout ineficiente. Puede indicar con precisión dónde está cada artículo y seguir enviando a los operarios por rutas demasiado largas si la política de ubicación no se ha revisado previamente.
Del mismo modo, instalar el software en unos días no significa que toda la operación esté validada. La migración debe comprobar los saldos, las ubicaciones, los pedidos en curso y el comportamiento de los procesos de recepción y expedición.
El siguiente paso práctico es seleccionar una familia de referencias y una zona representativa, medir sus tiempos y errores, ajustar las ubicaciones y probar el procedimiento completo hasta expedición. Con esa línea base podrás evaluar qué parte de la mejora procede del layout y qué funciones del WMS justifican la inversión, sin asumir que el objetivo del 30% está asegurado.
¿Cómo calcular si el picking ha mejorado realmente un 30%?
Define primero el indicador. Reducir un 30% el tiempo por pedido no equivale a incrementar un 30% los pedidos preparados por hora. Para la reducción de tiempo, compara el tiempo inicial con el final y divide la diferencia entre el tiempo inicial. Para productividad, compara las líneas correctas preparadas por hora efectiva. Mantén condiciones de trabajo comparables y verifica que los errores y las esperas posteriores no aumentan.
¿Se puede reorganizar un almacén sin detener la preparación de pedidos?
Es posible ejecutar movimientos por zonas o tandas mientras otras áreas continúan trabajando, siempre que existan espacio disponible, procedimientos seguros y control fiable de ubicaciones. Los cambios deben programarse, registrarse y verificarse antes de liberar la mercancía. Algunas intervenciones físicas pueden requerir aislar temporalmente una zona.
¿Qué indicador permite detectar un layout que vuelve a perder eficiencia?
Conviene observar conjuntamente la distancia recorrida por línea, el tiempo de búsqueda, las reposiciones imprevistas y la proporción de extracciones realizadas fuera de las ubicaciones previstas. Un deterioro sostenido puede indicar cambios de demanda, ocupación excesiva o incumplimientos en la asignación de posiciones. Un solo indicador no permite identificar todas las causas.
¿Qué hacer si la plantilla rechaza el nuevo sistema de ubicaciones?
Involucra a los preparadores en el diagnóstico, prueba los cambios con pedidos reales y explica qué recorridos o manipulaciones se pretende eliminar. Mantén una identificación inequívoca de las ubicaciones y recoge las incidencias del piloto. La adopción resulta más fácil de evaluar cuando el equipo dispone de instrucciones consistentes y puede comprobar si el cambio reduce trabajo innecesario.