
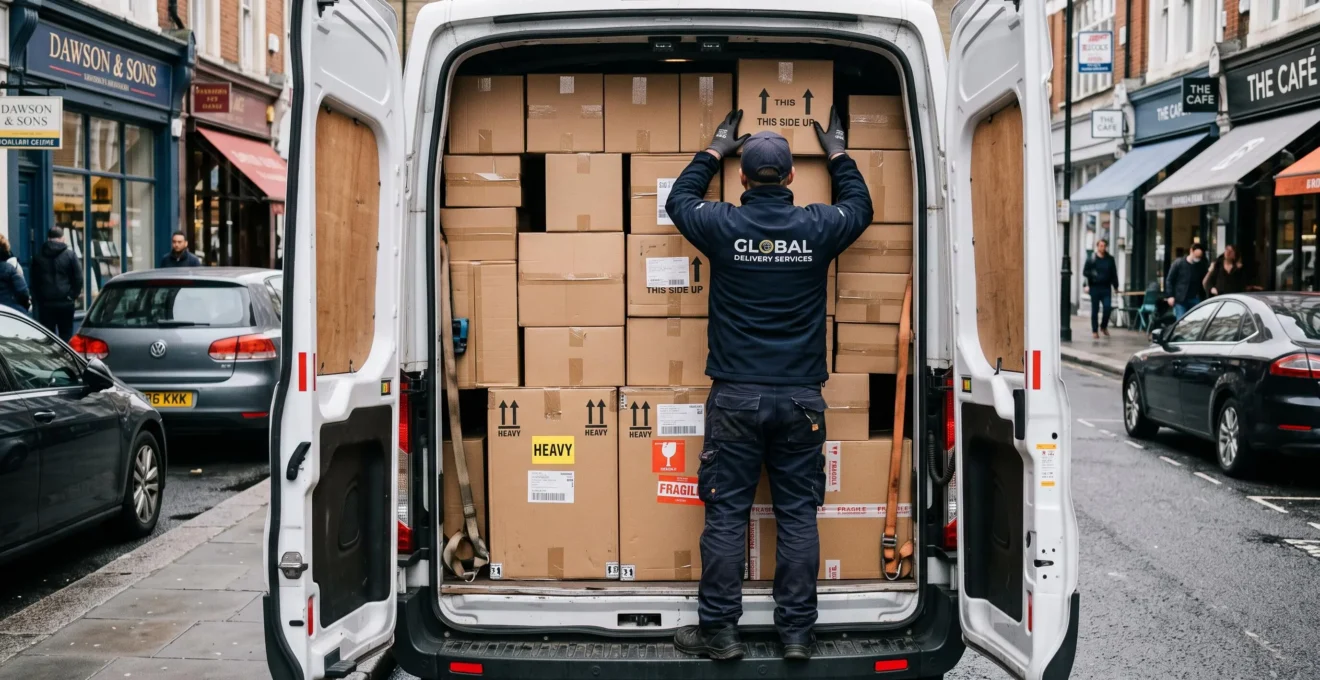
Reducir las roturas de productos durante el reparto urbano exige intervenir antes de que el vehículo salga del centro de almacenamiento. Una mercancía correctamente embalada puede dañarse si viaja mal distribuida, soporta demasiada presión o debe manipularse repetidamente para acceder a otros pedidos.
Para un responsable de supply chain que abastece tiendas urbanas y rurales, el objetivo consiste en coordinar preparación, estiba, transporte y descarga. La solución combina reglas de colocación, separación de mercancías incompatibles, rutas diseñadas según el orden de entrega y controles que permitan identificar dónde se producen los daños.
Una reducción del 20 % puede utilizarse como objetivo operativo de mejora, pero no como resultado garantizado. Su viabilidad depende de la tasa inicial de roturas, de los productos transportados y de las causas reales del deterioro. El primer paso es medir esas causas; el siguiente, corregirlas sin trasladar el problema a los costes de almacenamiento, los tiempos de carga o las devoluciones.
Las claves para reducir daños en la distribución de productos
- Identificar si las roturas proceden de movimientos, compresión o manipulación antes de invertir en más embalaje.
- Aplicar un estándar de estiba que combine distribución de pesos, inmovilización, separación de productos frágiles y orden de descarga.
- Medir roturas, tiempos y devoluciones por ruta para comprobar si las mejoras acercan la operación al objetivo del 20 %.
- ¿Por qué se rompen productos aunque el conductor conduzca bien en ciudad?
- ¿Cómo estandarizar la estiba en 6 reglas para reducir roturas sin ralentizar la carga?
- ¿Qué elegir, cross-docking o stock, si tu demanda varía un 40% por semana?
- El error de mezclar frágil con pesado que multiplica devoluciones en 15 días
- ¿Cuándo rediseñar distribución si abres 3 puntos de venta nuevos en 60 días?
- El error de cargar “todo atrás” que daña suspensión y puede implicar sanción
- ¿Cómo definir un estándar de etiqueta en 6 reglas para que cualquier escáner la lea?
- Cómo reorganizar tu centro de almacenamiento para preparar pedidos un 30% más rápido sin contratar
¿Por qué se rompen productos aunque el conductor conduzca bien en ciudad?
Los productos pueden romperse durante un reparto urbano incluso cuando el conductor respeta las normas y evita maniobras bruscas. Las frenadas frecuentes, los badenes, las curvas y las vibraciones someten la mercancía a movimientos repetidos. Si las cajas no están correctamente inmovilizadas o soportan cargas excesivas, una conducción prudente no basta para evitar los daños.
El transporte urbano combina numerosas paradas, aceleraciones y cambios de dirección. Cada movimiento transmite esfuerzos a las cajas, especialmente cuando existen huecos entre bultos o las unidades pesadas pueden desplazarse.
Un estudio universitario sobre vibraciones de vehículos durante el reparto de paquetes, publicado en Packaging Technology and Science, analizó 75 horas de desplazamientos en cinco tipos de vehículos pequeños y medianos en Estados Unidos y Tailandia. La investigación examinó vibraciones verticales, laterales y longitudinales. Documenta la exposición de los paquetes a distintas vibraciones, aunque no cuantifica directamente las roturas que estas provocan.
Para decidir qué corregir, conviene distinguir tres mecanismos:
- Movimiento dentro del vehículo: los paquetes se deslizan, vuelcan o golpean otros bultos porque faltan sujeciones, separadores o rellenos.
- Compresión durante el apilamiento: las cajas inferiores soportan una presión superior a la admisible y pueden deformarse, aunque la carga no se desplace.
- Manipulación en carga y descarga: los productos reciben golpes o caídas al moverlos por accesos estrechos, bordillos, plataformas o zonas de descarga.
Las soluciones son diferentes. Los daños por desplazamiento requieren revisar la inmovilización; los de compresión, modificar el apilamiento; y los de manipulación, mejorar el procedimiento de entrega y los medios utilizados.
Durante una o dos semanas, registra cada incidencia con la referencia del producto, su posición en el vehículo, la ruta y el momento en que se detectó. Conviene fotografiar el embalaje exterior y diferenciar un daño observado al descargar de otro comunicado posteriormente por la tienda.
Este registro permite localizar patrones: un aumento de daños en las cajas inferiores apunta a compresión, mientras que los golpes laterales repetidos pueden indicar desplazamientos o contactos durante la manipulación. Son indicios que deben contrastarse, no diagnósticos automáticos.
Comprar cajas más resistentes sin realizar este análisis puede aumentar el coste por pedido sin eliminar la causa del problema.
Una vez identificadas las causas dominantes, el siguiente paso consiste en convertir las medidas correctivas en reglas de carga que cualquier equipo pueda aplicar.
¿Cómo estandarizar la estiba en 6 reglas para reducir roturas sin ralentizar la carga?
La estiba se puede estandarizar mediante seis reglas: colocar los pesos elevados abajo, formar bloques estables, orientar correctamente los bultos, eliminar huecos, proteger los productos frágiles y mantener visibles sus indicaciones de manipulación. Para evitar retrasos, estas decisiones deben definirse antes de cargar y adaptarse al orden previsto de descarga.
El principal obstáculo no suele ser el tiempo necesario para colocar correctamente las cajas, sino la improvisación. Cuando cada operario decide desde cero dónde situar los productos, aparecen movimientos innecesarios, cambios de criterio y cargas difíciles de descargar.
Un estándar operativo puede organizarse en seis reglas:
- Base pesada y parte superior ligera. Situar los bultos más pesados en posiciones bajas y compatibles con la capacidad del suelo, sin superar la resistencia de las cajas inferiores.
- Bloques compactos y estables. Agrupar las unidades en conjuntos que no puedan desplazarse. Utilizar patrones trabados cuando sean compatibles con la resistencia y estabilidad de los embalajes, en lugar de confiar en columnas sueltas.
- Orientación frente a la marcha. Colocar una cara amplia y resistente en la dirección longitudinal del vehículo cuando el embalaje lo permita, y asegurar los bultos para soportar las solicitaciones de frenada.
- Eliminación de espacios vacíos. Utilizar materiales de relleno, separadores y dispositivos de sujeción adecuados para impedir desplazamientos durante el trayecto.
- Protección de mercancías frágiles. Ubicarlas en zonas cuya exposición a golpes y vibraciones sea menor según las características del vehículo, sin apoyarlas sobre cargas inestables.
- Orientación identificable. Mantener visibles las flechas y advertencias del embalaje para que nadie necesite abrir o girar una caja para determinar cómo manipularla.
La secuencia de entrega debe incorporarse al diseño de la estiba. Cuando los pedidos de la primera parada quedan bloqueados detrás de mercancía destinada a las últimas tiendas, cada entrega obliga a descargar y recolocar unidades.
La colocación por orden inverso de descarga puede reducir estas manipulaciones, siempre que no comprometa la distribución de pesos, la seguridad ni la separación de productos incompatibles.
Antes de cerrar las puertas, una fotografía del interior permite documentar la disposición visible de la carga. Asociada al vehículo, la ruta y la fecha, facilita comparar una incidencia posterior con el estado registrado en origen.
Este control no sustituye la verificación física de cinchas, anclajes, masas o estabilidad. Una fotografía puede mostrar cajas ordenadas sin demostrar que estén correctamente sujetas.
Checklist de estiba antes de la salida
- Comprobar la posición de los bultos pesados y el equilibrio lateral; dejar registrada la distribución prevista en la ficha de carga.
- Revisar la estabilidad de los bloques y sus sujeciones; completar una casilla de conformidad por vehículo.
- Inspeccionar huecos y contactos entre mercancías incompatibles; registrar los separadores y protecciones utilizados.
- Verificar el acceso a los pedidos según la ruta; conservar el orden de descarga en la hoja de reparto.
- Fotografiar la carga terminada y asociar la imagen a la expedición; archivar un registro visual identificable.
La estandarización debe acompañarse de una planificación del flujo de mercancías. Una carga perfectamente organizada puede seguir generando incidencias si los pedidos llegan tarde al muelle y obligan a acelerar toda la expedición.
¿Qué elegir, cross-docking o stock, si tu demanda varía un 40% por semana?
Una variación semanal de demanda del 40 % no obliga a elegir exclusivamente cross-docking o almacenamiento tradicional. El modelo adecuado depende de la previsibilidad de los pedidos, la fragilidad, el margen comercial y la capacidad de coordinación con proveedores. Una solución mixta permite mantener stock de seguridad para productos críticos y utilizar cross-docking cuando existe suficiente sincronización.
En cross-docking, las mercancías recibidas se clasifican y transfieren hacia expedición con almacenamiento temporal limitado. Este modelo puede reducir determinadas permanencias y operaciones de ubicación y extracción, pero también concentra actividad en ventanas de tiempo estrechas.
En almacenamiento convencional, el inventario ofrece mayor flexibilidad para preparar los pedidos, aunque introduce movimientos internos adicionales y exige espacio, control de existencias y procedimientos de manipulación.
La comparación debe incorporar tanto la disponibilidad del producto como la protección física durante el tránsito.
| Criterio | Cross-docking | Stock convencional |
|---|---|---|
| Demanda previsible | Favorable cuando pedidos y recepciones pueden sincronizarse. | Útil cuando se necesita absorber incertidumbre. |
| Fragilidad | Puede evitar ciertas manipulaciones internas, si la transferencia se controla. | Permite acondicionamiento especializado, pero requiere más movimientos. |
| Frecuencia de pedido | Interesante para flujos regulares y consolidables. | Flexible ante pedidos irregulares o urgentes. |
| Margen y coste | Puede reducir inventario, pero exige coordinación operativa. | Implica costes de conservación y capital inmovilizado. |
| Coordinación con proveedores | Necesita horarios y cantidades fiables. | Permite desacoplar parcialmente recepción y expedición. |
El riesgo aparece cuando un crecimiento repentino de pedidos supera la capacidad de clasificación y carga. La presión por cumplir horarios puede reducir las comprobaciones de estiba y aumentar las manipulaciones apresuradas. Se trata de un riesgo operativo que debe medirse, no de un efecto automático del cross-docking.
Cross-docking y variabilidad de demanda: evidencia en supermercados
Una investigación sobre el rendimiento operativo del cross-docking publicada en International Journal of Production Economics en 2026 examinó operaciones de una cadena china de supermercados con 71 tiendas, un almacén y una estación de cross-docking.
Según el resumen bibliográfico disponible, el estudio observó reducciones de inventario, pero también más días de falta de existencias en promedio para tiendas abastecidas mediante cross-docking. Los efectos dependían de las características de la demanda. Estos resultados se refieren al inventario y la disponibilidad, no a roturas físicas, y no deben generalizarse automáticamente a otros mercados.
Para calcular la variabilidad propia, registra los pedidos semanales por familia de producto durante un periodo representativo. Después, compara cada semana con una referencia definida, como la media del periodo: variación porcentual = (pedidos de la semana − pedidos medios) / pedidos medios × 100, siempre que la media sea positiva.
Por ejemplo, en un escenario hipotético de 100 unidades medias semanales, una semana de 140 unidades supone una desviación positiva del 40 %. Ese porcentaje describe una observación, pero no establece un umbral universal para elegir el modelo logístico.
La decisión debe probarse también en semanas de alta demanda, comprobando capacidad de muelle, tiempos de clasificación, disponibilidad de vehículos y posibilidad de conservar una estiba correcta.
Una distribución mixta puede separar familias de productos por comportamiento y riesgo. Esa clasificación también facilita detectar combinaciones de mercancías que nunca deberían compartir una misma zona de carga sin protección.
El error de mezclar frágil con pesado que multiplica devoluciones en 15 días
Mezclar mercancía frágil con productos pesados sin separación física puede generar daños aunque las cajas parezcan estables en el muelle. Durante las frenadas y curvas, las masas ejercen fuerzas sobre sus apoyos y elementos de contención. Si los embalajes frágiles reciben parte de esos esfuerzos, pueden deformarse o romperse.
El problema no se limita al apilamiento vertical. Un paquete pesado situado al lado de otro delicado también puede dañarlo cuando una sujeción insuficiente permite movimientos relativos o cuando las fuerzas se transmiten a través de un apoyo inadecuado.
Por eso, inmovilizar el conjunto no garantiza que todos sus componentes estén protegidos. También importa cómo se distribuyen las fuerzas entre las unidades y qué resistencia tiene cada embalaje.
Una regla de zonificación consiste en reservar posiciones bajas y estructuralmente adecuadas para mercancía pesada, y espacios protegidos para productos frágiles. La ubicación definitiva debe considerar el comportamiento del vehículo, los puntos de anclaje, la resistencia de los envases y la secuencia de descarga.
Los tabiques, separadores y materiales de relleno pueden impedir contactos perjudiciales, siempre que tengan resistencia suficiente para las fuerzas previstas. Un simple cartón divisor no debe considerarse un sistema de retención de mercancías pesadas.
Cuando una tienda recibe un producto dañado, el coste tampoco termina en su sustitución. La incidencia puede exigir tramitar una devolución, preparar otra unidad, realizar un segundo reparto y dedicar tiempo administrativo a verificar la reclamación.
Además, el punto de venta puede sufrir falta de producto disponible, reprogramar su recepción o perder confianza en la regularidad del abastecimiento.
El plazo de 15 días sirve como ejemplo de ventana inicial de seguimiento, no como periodo universal en el que aparecen o se multiplican las devoluciones. Una botella puede identificarse como dañada durante la descarga, mientras que una pieza embalada puede mostrar el defecto cuando el establecimiento la desembala días después.
Conviene definir ventanas de observación por categoría, incorporando la fecha de entrega, la de detección del defecto y la de devolución. Así se evita atribuir automáticamente al último trayecto daños que pueden haberse originado en otra etapa.
Para medir el impacto económico, calcula el coste total de cada incidencia sumando el valor de sustitución, el transporte adicional, las horas administrativas y otros gastos efectivamente registrados. Mantén separado el efecto comercial cuando no pueda cuantificarse con datos fiables.
Cuando esa separación obliga a reorganizar continuamente la carga, puede existir un problema más amplio de planificación de rutas o de capacidad de distribución.
¿Cuándo rediseñar distribución si abres 3 puntos de venta nuevos en 60 días?
La distribución debe rediseñarse antes de abrir los nuevos puntos de venta si las rutas previstas aumentan las maniobras, alteran el orden de descarga o saturan el centro de almacenamiento. Abrir tres tiendas en 60 días no exige necesariamente ampliar la flota, pero sí simular el nuevo volumen y comprobar que los vehículos podrán transportar y entregar sin comprometer la mercancía.
El primer indicador de riesgo es una ruta que incorpora paradas en zonas congestionadas sin respetar una secuencia geográfica y operativa coherente. El segundo aparece cuando el pedido de una tienda nueva obliga a retirar mercancía destinada a otras.
Un tercer indicador es la saturación de los muelles durante las horas de preparación. Si varios vehículos deben salir simultáneamente y las cargas no están listas, aumenta la presión sobre la verificación final.
La simulación previa debe incorporar los puntos de venta actuales y futuros, sus ventanas de recepción, cantidades previstas, tipos de producto y necesidades especiales de manipulación.
Para cada ruta, estima no solo la distancia y el tiempo de conducción, sino también la duración de la descarga, el acceso a la mercancía y el número de manipulaciones necesarias.
Una ruta que ahorra kilómetros puede ser peor para la calidad en tránsito si exige mover cajas varias veces para acceder a determinados pedidos. El criterio de optimización debe equilibrar tiempo, coste y exposición al daño.
Ejemplo hipotético: tres aperturas y dos alternativas de reparto
Una distribuidora prepara la apertura de tres tiendas. En la primera simulación, las incorpora a una ruta existente sin cambiar la carga. Los pedidos nuevos quedan detrás de mercancía destinada a las últimas entregas y obligan a realizar reubicaciones durante la jornada.
En una segunda simulación, reorganiza la secuencia de paradas y agrupa los pedidos por acceso al vehículo. Aunque puede variar la distancia recorrida, se reducen las manipulaciones previstas. La empresa debe comparar ambos escenarios con sus tiempos, costes y riesgos reales antes de elegir.
La planificación puede organizarse hacia atrás desde la fecha de apertura. Primero se fija la fecha límite para validar las rutas; después, el periodo de pruebas de carga y descarga; por último, la adaptación de ubicaciones y preparación de pedidos en el almacén.
Los 60 días no representan un plazo suficiente para todas las operaciones. La duración necesaria dependerá de la capacidad del centro, las condiciones de recepción negociadas con las tiendas, los vehículos disponibles y la complejidad de las mercancías.
Una vez ajustada la red de distribución, hay que comprobar que las nuevas combinaciones de pedidos no desplazan excesivamente el peso hacia una zona del vehículo.
El error de cargar “todo atrás” que daña suspensión y puede implicar sanción
Concentrar la mercancía en la parte trasera de un vehículo modifica el reparto de masas sobre sus ejes. Dependiendo de su geometría y de la posición de la carga, puede incrementar excesivamente la carga del eje posterior, descargar el delantero y perjudicar la estabilidad, la dirección o la frenada.
El error aparece con frecuencia cuando se prioriza dejar todos los pedidos cerca de las puertas traseras para descargarlos rápidamente, sin considerar el peso individual de las unidades ni su posición respecto de los ejes.
La distribución debe responder a las características de cada vehículo. No basta con situar todas las cajas pesadas atrás o todas delante: es necesario respetar las masas máximas autorizadas, los límites por eje, las indicaciones del fabricante y los sistemas disponibles de sujeción.
En España, el artículo 14 del Reglamento General de Circulación publicado en el BOE establece obligaciones sobre la disposición y sujeción de la carga para evitar desplazamientos peligrosos y situaciones que comprometan la estabilidad del vehículo. El artículo 16 regula las operaciones de carga y descarga, generalmente fuera de la vía salvo excepciones previstas.
Esta referencia corresponde a España. En otros países hispanohablantes es necesario consultar las disposiciones locales relativas a masas por eje, sujeción, circulación y operaciones de carga y descarga. No puede afirmarse una sanción concreta sin identificar la jurisdicción, el vehículo y el incumplimiento.
Como comprobación operativa preliminar, puede utilizarse este criterio de distribución:
- Situar las unidades pesadas en posiciones bajas y próximas a las zonas previstas para soportarlas, según la configuración del vehículo.
- Repartir la mercancía entre los lados izquierdo y derecho para evitar desequilibrios laterales.
- Revisar visualmente la altura y el comportamiento aparente de la suspensión antes de la salida.
- Consultar los límites de carga del vehículo y verificar masas mediante pesaje cuando sea necesario.
La inspección visual permite detectar anomalías evidentes, pero no demuestra que las masas por eje estén dentro de los límites. Tampoco sustituye la comprobación documental ni los procedimientos de pesaje apropiados.
Una distribución incorrecta puede hacer que el vehículo responda peor a las maniobras, aumentar el esfuerzo sobre sus componentes y modificar las vibraciones recibidas por los bultos. Así, un problema mecánico puede convertirse también en una fuente adicional de daños de mercancía.
La distribución física del vehículo debe combinarse con información clara sobre cada pedido. Si las etiquetas no identifican bien las cajas, incluso una carga equilibrada puede terminar desordenada durante el reparto.
¿Cómo definir un estándar de etiqueta en 6 reglas para que cualquier escáner la lea?
Un estándar de etiquetado debe definir posición, dimensiones, contraste, orientación, datos visibles y verificación de lectura. Estas seis reglas permiten mejorar la compatibilidad con los escáneres utilizados durante la preparación y entrega. Sin embargo, ningún diseño garantiza que cualquier lector pueda interpretar todos los códigos: es necesario validar el formato con los equipos y condiciones reales.
La etiqueta influye en la calidad del reparto porque determina cómo se identifica cada caja. Si el operario debe girarla, retirarla de una pila o abrirla para encontrar el destino, aparecen manipulaciones que pueden evitarse.
Un estándar operativo puede estructurarse así:
- Posición normalizada. Colocar la etiqueta en una superficie plana y accesible de la unidad, evitando cantos, pliegues, costuras y zonas susceptibles de deterioro. Ajustar la posición a la geometría del embalaje.
- Dimensiones y zona de silencio. Elegir un tamaño de símbolo compatible con el estándar de codificación y el rango de lectura. En la guía GS1 para etiquetas logísticas, la regla 6-19 especifica zonas de silencio mínimas de diez dimensiones X.
- Contraste legible. Utilizar combinaciones de impresión y fondo que permitan reconocer el código en las condiciones reales de iluminación, sin depender de una apariencia correcta en pantalla.
- Orientación coherente. Establecer una orientación única según la simbología y los requisitos aplicables. Para las unidades logísticas reguladas por la guía citada, GS1 establece una orientación horizontal de los símbolos.
- Datos críticos visibles. Mostrar claramente el destino, la identificación de la unidad y, cuando corresponda, las instrucciones de fragilidad y el orden operativo de entrega.
- Verificación antes de expedición. Comprobar que los lectores utilizados por el centro y los puntos de venta reconocen las etiquetas, con pruebas representativas de iluminación, distancia y ángulo.
La GS1 Logistic Label Guideline, versión 1.3 de julio de 2019, recoge requisitos técnicos para las etiquetas logísticas, incluidos los espacios de protección de los códigos, su orientación y la presentación de los datos. También contempla verificaciones de calidad iniciales y periódicas. En sus indicaciones sobre información legible, establece caracteres de al menos 3 mm de altura para los datos correspondientes.
Estas especificaciones deben aplicarse dentro de su ámbito técnico. No todos los sistemas de identificación utilizan necesariamente la misma simbología ni las mismas condiciones de lectura.
La validación debe realizarse con muestras impresas reales. Una prueba útil consiste en escanear unidades de distintos tamaños con los lectores que efectivamente utilizarán los operarios, documentando los fallos y corrigiendo el formato antes de extenderlo a toda la operación.
El caso más delicado aparece cuando una unidad contiene productos destinados a distintas tiendas. La identificación exterior debe permitir reconocer su destino logístico y, cuando se efectúa una desconsolidación posterior, las unidades internas necesitan una identificación suficiente para asignarlas correctamente a cada parada.
Sin esa trazabilidad, una caja puede llegar al vehículo adecuado y terminar en el punto de venta incorrecto, generando movimientos adicionales y devoluciones evitables.
La identificación correcta debe empezar en el centro de almacenamiento, donde la ubicación de productos y el flujo de preparación condicionan el tiempo disponible para etiquetar y estibar con cuidado.
Qué conviene tener claro antes de reorganizar el almacén
- El tiempo de preparación debe medirse junto con la tasa de daños, porque acelerar un pedido a costa de una estiba deficiente no mejora el resultado global.
- Las zonas de preparación deben responder a la rotación y fragilidad de los productos, además de facilitar su expedición.
- La organización del almacén debe preservar una secuencia estable de picking, acondicionamiento y carga según la ruta.
Cómo reorganizar tu centro de almacenamiento para preparar pedidos un 30% más rápido sin contratar
Preparar pedidos más rápido sin aumentar la plantilla requiere eliminar desplazamientos internos, esperas y manipulaciones repetidas. Una organización por rotación y fragilidad, combinada con una secuencia fija de trabajo, puede mejorar la productividad y dejar más tiempo para proteger correctamente las mercancías antes del transporte.
El objetivo de reducir el tiempo de preparación un 30 % debe tratarse como una meta a validar, no como una mejora garantizada. Su consecución dependerá de la distribución inicial del almacén, el perfil de los pedidos y los recursos disponibles.
La primera intervención consiste en revisar las ubicaciones. Los productos de mayor rotación pueden situarse cerca de las áreas de preparación y expedición cuando ello sea compatible con los requisitos de seguridad, manipulación y almacenamiento.
Los artículos frágiles necesitan una zona de preparación donde el material protector esté disponible sin desplazamientos adicionales. Esta agrupación permite estandarizar el acondicionamiento y reducir movimientos innecesarios.
La segunda intervención consiste en separar tres actividades que a menudo se solapan: picking, acondicionamiento y estiba. Cada una debe tener un punto de inicio, un resultado verificable y una transferencia clara a la siguiente etapa.
Durante el picking, el objetivo es reunir las unidades correctas. En el acondicionamiento, se comprueba su protección y su identificación. Finalmente, la expedición organiza los bultos según el vehículo y el orden de entrega.
Esta secuencia evita que un operario tenga que interrumpir continuamente la recogida de productos para buscar embalajes, corregir etiquetas o localizar pedidos pendientes.
Para comprobar el impacto, registra durante una semana representativa el tiempo de preparación por pedido, diferenciando tipos de pedido si su complejidad varía. Anota también las roturas detectadas durante la preparación y las reclamaciones posteriores atribuibles a esa fase.
Después de reorganizar ubicaciones y procedimientos, repite la medición con pedidos comparables. La reducción del tiempo medio se calcula como (tiempo inicial − tiempo posterior) / tiempo inicial × 100, cuando el tiempo inicial es positivo.
En un ejemplo puramente hipotético, pasar de 20 a 14 minutos por pedido equivale a una reducción del 30 %. La cifra ilustra el cálculo, pero no representa un resultado observado ni una previsión aplicable a cualquier almacén.
Conviene acompañar la medición de productividad con indicadores de calidad. Si disminuye el tiempo de preparación, pero aumentan las cajas deterioradas, los errores de identificación o las reclamaciones, la reorganización necesita ajustes.
La relación entre productividad y roturas es especialmente importante al final de cada turno. Un flujo de preparación más estable facilita que los operarios dispongan de tiempo para verificar protecciones, completar etiquetas y colocar los pedidos siguiendo el estándar de estiba, en lugar de improvisar cuando el vehículo está a punto de salir.
El siguiente paso es seleccionar una ruta representativa, registrar su tasa inicial de roturas y aplicar de forma controlada la nueva preparación, el etiquetado y la estiba. Comparar después las incidencias por unidad entregada, junto con los tiempos y las devoluciones, permitirá determinar si el objetivo de reducir las roturas un 20 % es alcanzable en esa operación y qué medidas conviene extender al resto de la red.
¿Cómo calcular correctamente la tasa de roturas en una ruta?
Divide el número de unidades dañadas atribuibles a la ruta entre el total de unidades entregadas en el mismo periodo y multiplica por 100. Mantén constante el criterio de unidad y registra las incidencias notificadas posteriormente. Para comprobar una reducción relativa del 20 %, compara la tasa posterior con la inicial: (tasa inicial − tasa posterior) / tasa inicial × 100, siempre que la tasa inicial sea positiva.
¿Qué indicadores deben revisarse junto con las roturas?
Conviene seguir las devoluciones por daños, el coste de las incidencias, el tiempo de preparación, la duración de carga y descarga, los errores de destino y las entregas realizadas según lo previsto. Analizarlos conjuntamente permite detectar mejoras aparentes que trasladan el problema a otra etapa de la distribución.
¿Es suficiente reforzar el embalaje para evitar daños urbanos?
No siempre. Un embalaje adecuado protege frente a determinadas solicitaciones, pero no sustituye la inmovilización de la carga ni corrige un reparto de pesos incorrecto. Antes de reforzarlo, identifica si el deterioro procede de compresión, desplazamiento, vibración o manipulación. Las medidas deben corresponder al mecanismo observado.
¿Cómo comparar las roturas de tiendas urbanas y rurales?
Calcula tasas separadas por tipo de ruta y, cuando sea posible, por familia de producto, vehículo y periodo de observación. Las rutas urbanas pueden concentrar más paradas y maniobras, mientras que las rurales pueden incluir recorridos más prolongados o superficies diferentes. La comparación debe considerar esas exposiciones y evitar atribuir diferencias únicamente a la ubicación de las tiendas.
¿Cuándo conviene ampliar las medidas de protección a toda la flota?
Cuando una prueba en rutas representativas muestre mejoras sostenidas en la tasa de daños sin deteriorar la seguridad, la puntualidad ni los costes operativos. Antes de extender el procedimiento, comprueba que las características de carga, los vehículos y los productos de las otras rutas permiten aplicar las mismas medidas.